发货前在工厂检验什么
发货前检验四项:是不是这件产品、尺寸是否适配、整批货是否齐全、包装能否经受运输。这是唯一一个能在工厂纠正错误、而不是到货后再处理的时机。
更新于
装运前检验,是在批次离厂之前,在工厂现场查看已完工的货物。检验四项:做的是不是这件产品、尺寸是否相符、整批货是否齐全、包装是否适合运输。结果写入附照片的检验报告。关键在于时机:在工厂,错误可以通过更换该品项来纠正;到货之后,就要靠退运、谈判,生产线还得停着等。
何时检验
检验安排在批次完工、且大部分已包装的时候。检验公司通常以完成度 80% 及以上为界:早了没有东西可数,晚了集装箱已经封上。工厂会提前告知完工日期,出行就按这个日期安排。
也有中期检验——在生产开始时或进行到一半时。大型设备有时会加做。备件通常只需一次,就在发货前。
检验四项
| 项目 | 看什么 | 用什么 |
|---|---|---|
| 型号 | 标识、铭牌和批次合格证是否与您订购的一致 | 目视并对照文件 |
| 尺寸 | 配合尺寸与外形尺寸:零件能否装进您的部件 | 游标卡尺、千分尺,必要时用硬度计 |
| 批次 | 是不是这件、数量对不对、型式对不对、是否齐套 | 按规格书清点 |
| 包装 | 包装能否经受运输,而不只是车间内搬运 | 木箱、防潮、箱内固定 |
型号
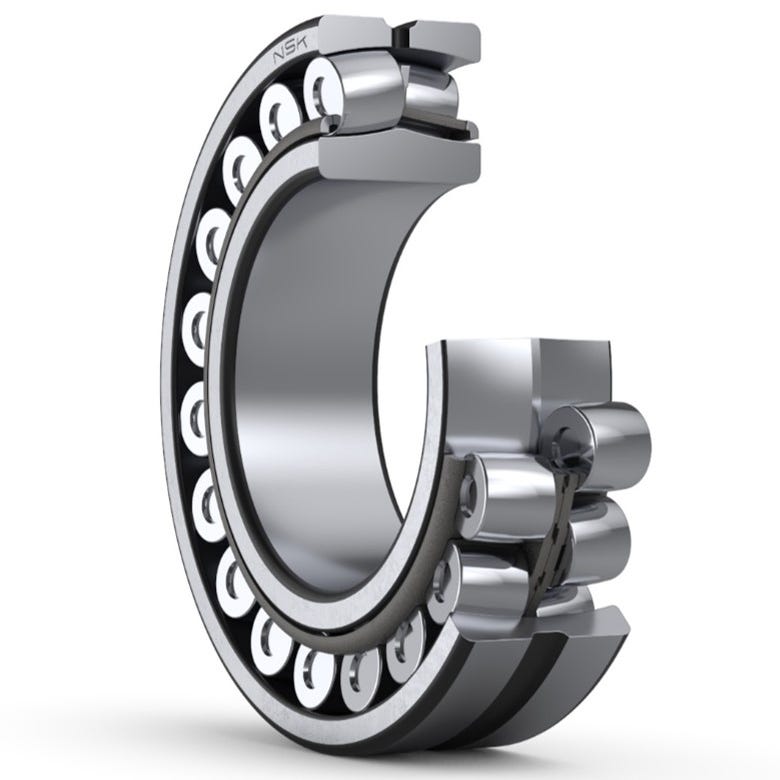
最常见的错误不是次品,而是错货:相似的型号、不同的型式、型号后缀不同。例如尺寸相同的轴承,却是圆柱孔而不是锥孔。从外面看几乎没有区别。因此核对的不是外观,而是产品上的标识和文件中的那一行。
尺寸
测量决定能否安装的尺寸:配合直径、安装孔之间的距离、轴的长度和型式。零件的整体外观在这里是次要的。如果问题靠测量解决不了——材质、热处理、公差——就向工厂询问。写进报告的是工厂的答复,而不是检验员的猜测。
批次
按规格书清点产品数量和件数。检查型式:电动机的电压、泵的旋转方向、部件是否齐套。数量很大的同类产品,通常不会逐件测量,而是抽样:按国际惯例,抽样数量依据 ISO 2859-1 标准,根据批量和事先写入合同的允许缺陷水平来确定。
包装
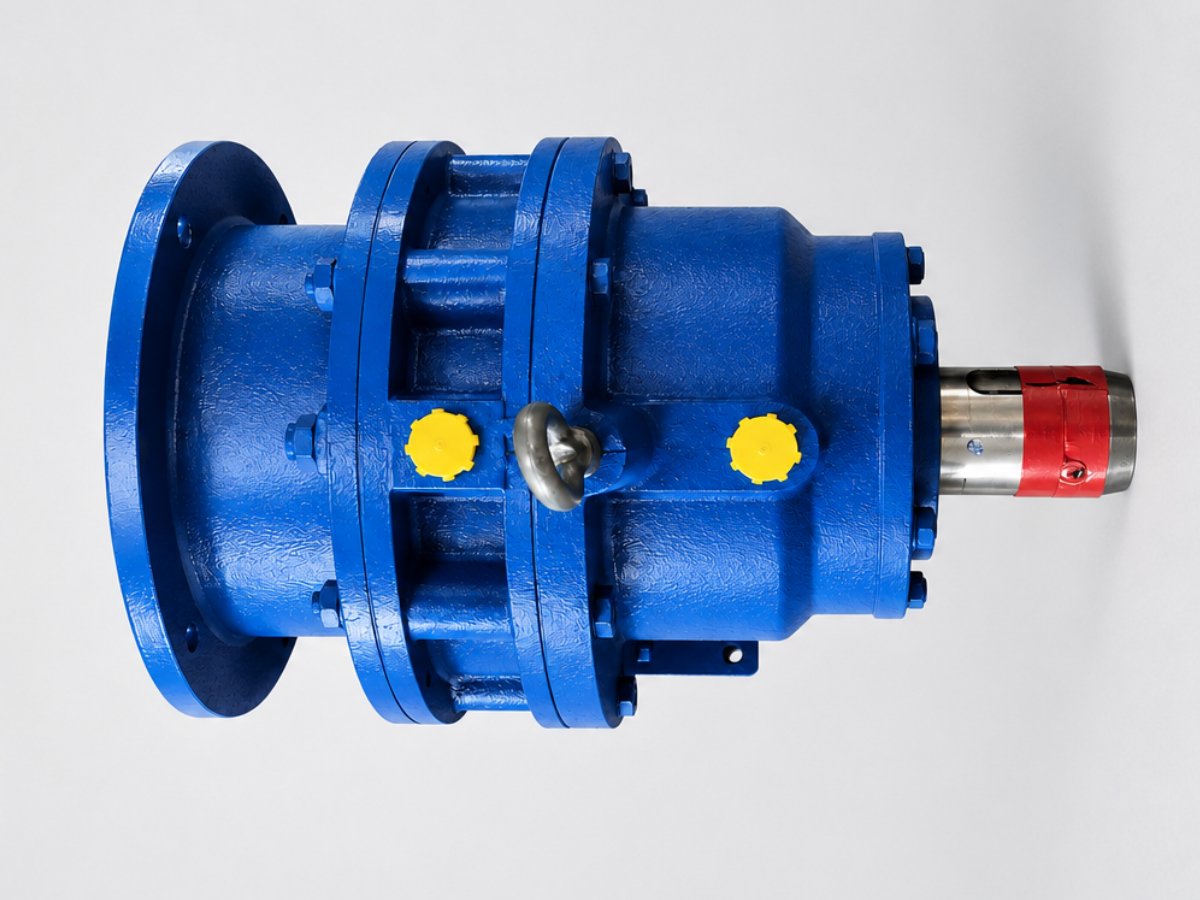
车间包装是为厂内叉车搬运设计的。从中国出发的运输则意味着多次换装、振动、温度和湿度的变化。因此要检查木箱、防潮措施、箱内固定、液压件敞口处的堵头以及各件的标识。件数和重量要与装箱单核对。
检验报告写什么
检验报告是针对一个批次的简短文件,内容包括:
- 订单号、工厂、规格书中的品项;
- 检查了什么、用什么检查、目视检查和测量了多少件;
- 每一项的结果:相符或不相符;
- 带编号的照片,报告正文按编号引用。
与批次没有对应关系的照片,证明不了什么。因此画面中要有产品标识、件号,以及刻度清晰可读的量具。
发现不符时怎么办
不符项在装车之前写入报告。工厂纠正之前,批次不发:更换品项、返工、重新包装。对工厂来说,这比退运便宜;对您来说,不必停产等待第二次发货。
检验报告之后在仓库也有用。验收时核对的是同样的品项和同样的件数。如果有东西在运输途中受损,可以看出批次离厂时是什么状态。
什么时候不去工厂
现场检验并不总是划算。小批量由工厂直接交给承运方时,出行费用可能比货物本身还高。这时依靠下单前的照片和工厂答复,以及仓库验收。重要的是,这个决定要在下单之前做出并告知,而不是事后才发现。
我们的做法
- 发货前在工厂按四项检验批次:型号、尺寸、批次、包装。检验报告与照片发给您。
- 需要工厂作答的地方——材质、型式、公差——我们向工厂询问,并转达工厂的答复。
- 小批量由工厂直接交给承运方时,我们不去工厂,并事先说明。
- 如果您希望派自己的技术人员到厂,我们会安排。
本文的依据
以下是本文引用的文件和资料,方便您自行核实文中所述。
参考材料
- QIMA. Pre-Shipment Inspection Procedureqima.com ↗
- HQTS. Pre-Shipment Inspectionhqts.com ↗
- Koyo (JTEKT). Bearing number(锥孔代号 K)koyo.jtekt.co.jp ↗